Un composant peut respecter ses dimensions de dessin et néanmoins échouer à un programme de développement. Un mince tube d'instrument peut jaillir une fois libéré du support. Un passage percé peut entraîner une bavure dans un chemin de fluide. Un filetage de vis à os peut sembler acceptable jusqu'à ce que son comportement d'accouplement soit vérifié. Il ne s’agit pas de détails mineurs sur le terrain ; ce sont des risques qui peuvent forcer une refonte, retarder la vérification ou rendre impossible la répétition des résultats du prototype.
La réponse courte est que l'usinage de précision des dispositifs médicaux réduit les risques en identifiant la fonctionnalité la plus susceptible de tomber en panne, en choisissant un processus en fonction de ce risque et en définissant les preuves d'inspection avant la découpe des pièces. Des tolérances strictes sont importantes, mais elles ne constituent qu’une partie de la décision.
Les acheteurs entament souvent une conversation avec un fournisseur par une annonce de tolérance. C'est compréhensible, mais cela peut masquer la vraie question : qu'est-ce qui pourrait rendre cette pièce inutilisable même si quelques dimensions mesurées sont à portée ? Pour un instrument chirurgical, il peut s’agir d’une bavure, d’une surface de glissement rugueuse ou d’une perte de rectitude. Pour un composant d'implant, la préoccupation peut être la relation entre les filetages, une surface profilée et une caractéristique d'accouplement critique.
Bienservices d'usinage de précision pour dispositifs médicauxtravailler à rebours à partir de ces risques fonctionnels. La séquence d'usinage, l'approche de serrage, les étapes de finition et le plan d'inspection doivent tous répondre à la même question. Cela déplace le développement du « la machine peut-elle réussir ? » à « le processus peut-il préserver de manière répétée la fonctionnalité qui fait fonctionner l'appareil ? »
Cette approche évite également une erreur courante en matière de prototype : approuver une pièce unique produite grâce à une intervention manuelle excessive, puis découvrir que le même résultat ne peut pas être conservé à mesure que les quantités augmentent. Un processus réalisable n’est pas nécessairement le plus rapide, et le devis unitaire le plus bas n’est pas nécessairement le coût du programme le plus bas.
Chaque dessin comporte quelques caractéristiques qui entraînent le risque de fabrication. Trouvez-les avant de demander des devis. Demandez quelle dimension est critique pour la référence, quelle surface est en interface avec une autre pièce ou un autre tissu, où le matériau est le moins supporté et quelle caractéristique ne peut pas être retravaillée après une opération ultérieure. Ces réponses devraient influencer davantage la feuille de route que le nombre total de dimensions sur l’impression.
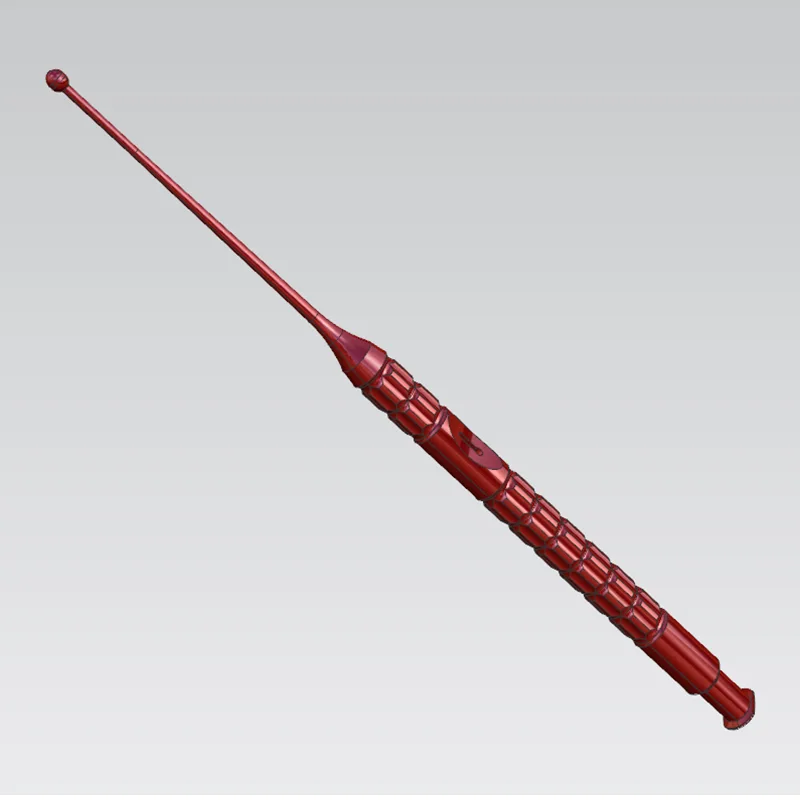
Les géométries fines sont vulnérables car les charges de coupe, la chaleur, la force de serrage et les contraintes résiduelles peuvent déplacer la pièce. Le problème peut ne pas apparaître tant que le composant n'est pas desserré. Un tube peut devenir ovale ; un mur étroit peut fléchir lors de la finition ; un arbre tourné longtemps peut perdre sa concentricité par rapport aux caractéristiques réalisées dans une autre configuration.
Des choix de processus tels que l'enlèvement de matière par étapes, un support proche de la zone de coupe, un serrage soigneusement planifié et des opérations de finition après l'ébauche peuvent réduire cette exposition. Le compromis est réel : des configurations supplémentaires et une manipulation plus délibérée peuvent augmenter les délais de livraison. Pourtant, cela revient généralement moins cher que de rechercher une géométrie instable avec le tri par inspection. Pour les petites pièces tournées,Usinage suisseest particulièrement utile car la bague de guidage soutient la pièce à proximité de l'outil, aidant ainsi à contrôler la déviation sur les éléments longs et de petit diamètre. Ce n’est cependant pas une réponse automatique. La géométrie de la pièce, la forme du matériau, les exigences de surface et les opérations en aval déterminent toujours si c'est le bon itinéraire.
Les petits trous, fentes, contre-dépouilles et détails internes fins créent une classe de risque différente. La casse des outils est évidente. La formation de bavures, les passages bloqués, les bords endommagés et les mesures incertaines sont souvent plus coûteux car ils peuvent rester cachés jusqu'à l'assemblage ou aux tests fonctionnels.
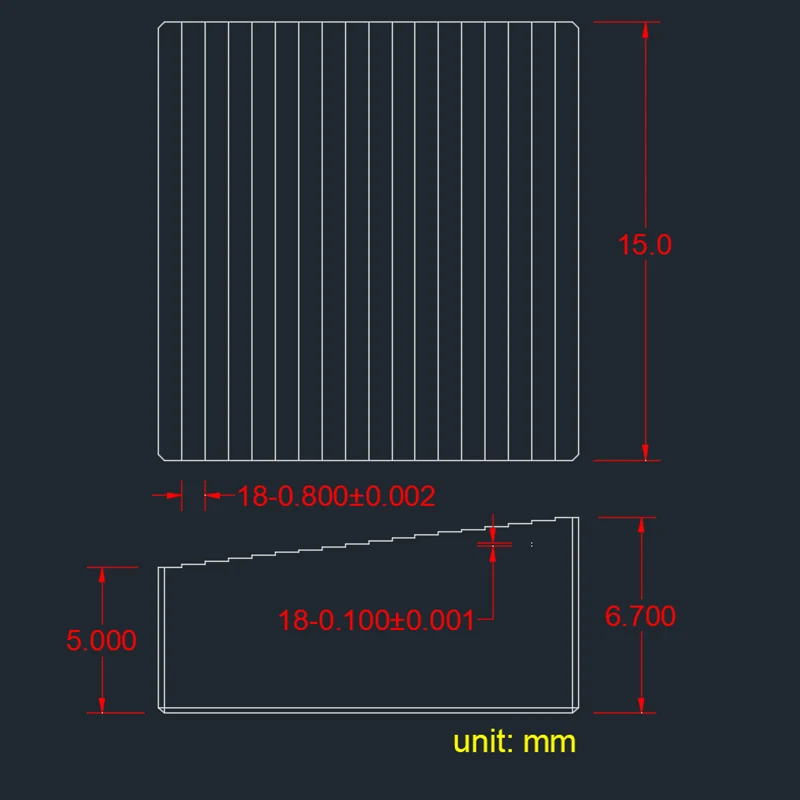
Le micro-usinage, l'usinage par faisceau laser, l'EDM ou une combinaison de méthodes peuvent être envisagés en fonction de la géométrie des caractéristiques et de la réponse du matériau. La clé n’est pas simplement de réaliser une ouverture de la taille demandée. Vous avez besoin d'un accord sur l'état acceptable des bords, la méthode de contrôle des bavures, l'accès pour le nettoyage et la manière dont la fonctionnalité sera vérifiée. Si un inspecteur ne peut pas évaluer l'élément de manière fiable, l'exigence de dessin est incomplète.
L'usinage CNC médical n'est pas un processus unique. Le tournage favorise les pièces en rotation et peut établir des relations coaxiales critiques. Le fraisage gère les formes prismatiques, les poches, les plats et les profils externes complexes. Le meulage peut être nécessaire lorsque l’état de surface, la rondeur ou le contrôle du diamètre sont essentiels au fonctionnement. La rectification sans centre convient à certaines petites formes cylindriques mais nécessite une géométrie de pièce qui peut être prise en charge et contrôlée tout au long du processus.
L'EDM peut traiter des caractéristiques internes ou fines difficiles sans forces de coupe conventionnelles, tandis que le traitement au laser peut être utile pour certaines applications de petite taille. Chaque option soulève ses propres questions sur les surfaces affectées, la qualité des bords, l'accessibilité et l'inspection. Les acheteurs devraient éviter de spécifier prématurément un processus à moins que le processus lui-même ne constitue une contrainte de conception validée. Indiquez d'abord la fonction requise et l'état des caractéristiques ; demander ensuite au fournisseur d'expliquer la méthode proposée et ses limites connues.
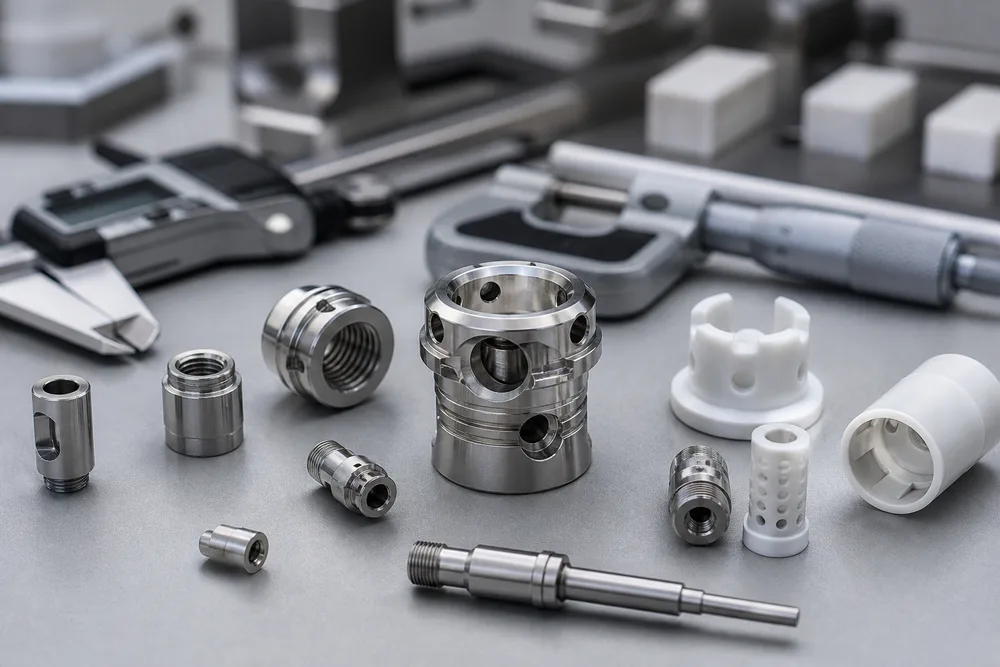
Sanluo Precision répertorie parmi ses produits le tournage, le fraisage, le micro-usinage, l'usinage par faisceau laser, l'électroérosion et plusieurs méthodes de meulage.capacités d'usinage CNC médicales. Cette plage est particulièrement importante lorsqu'un composant présente des risques concurrents : par exemple, un petit corps tourné avec un trou transversal délicat et une surface qui nécessite un raffinement final. Un seul processus n’est peut-être pas la meilleure réponse.
Regrouper toutes les pièces médicales sous « haute précision » conduit à de mauvaises décisions d’achat. La fonction du dispositif doit guider l’examen de faisabilité.
Les composants pour instruments mini-invasifs combinent généralement des enveloppes de travail étroites avec des tiges longues, des interfaces mobiles et de petits détails fonctionnels. Une surface qui traîne, un bord tranchant qui accroche ou un trou légèrement mal placé peuvent modifier la sensation d'actionnement ou interférer avec l'assemblage. Les exigences de surface nécessitent donc un contexte. « Smooth » n'est pas une instruction d'usinage utilisable ; identifier la condition de contact, la direction du mouvement, le problème de nettoyage et la méthode d'acceptation.
Demandez comment le fournisseur maintiendra les relations entre les caractéristiques après plusieurs configurations et comment les bavures seront gérées aux intersections. Ce sont des questions pratiques, pas de paperasse.
L'usinage des composants d'implants médicaux met souvent l'accent sur les filetages, les géométries d'accouplement, les formes profilées et l'état de surface. Pour l'usinage de vis à os médicales, la forme du filetage n'est qu'une partie de l'examen ; la relation entre la fonction d'entraînement, la tige, le filetage et toute interface associée mérite la même attention. Les broches dentaires peuvent poser des problèmes de manipulation et de concentricité de petit diamètre. Les composants de diagnostic de haute précision peuvent introduire des exigences optiques, fluidiques ou d'interface de capteur qui entraînent de minuscules passages et des défauts de surface.
Sanluo Precision décrit des travaux impliquant des articulations artificielles, des pièces de fixation de la colonne vertébrale, des vis à os, des broches dentaires, des instruments mini-invasifs et des équipements de diagnostic. Cette ampleur ne devrait pas remplacer un examen spécifique à une pièce. C'est une raison pour poser des questions éclairées dès le début, en particulier pourtravaux de micro-usinage médicalimpliquant des parois minces, des tiges de micro-diamètre ou de minuscules trous.
L’inspection doit être planifiée avec le processus et non ajoutée après l’arrivée du premier article. Les dimensions critiques nécessitent des références définies, une méthode de mesure adaptée à l'élément et un enregistrement clair de ce qui sera rapporté. La vérification des surfaces mérite la même discipline. L'inspection visuelle à elle seule ne peut pas déterminer si une surface supporte les exigences de mouvement, d'ajustement ou de propreté prévues.
Rien ne remplace non plus une revue technique avec une personne capable de contester le dessin. Les questions utiles incluent : Cette fonctionnalité peut-elle être atteinte avec l'outil proposé ? Qu'arrive-t-il à la pièce une fois qu'elle quitte le luminaire ? Quelle fonctionnalité doit être réalisée en premier pour préserver le schéma de référence ? Une tolérance demandée est-elle nécessaire au fonctionnement, ou a-t-elle été reprise d'un concept initial ?
Un fournisseur qui n’accepte que le dossier et promet le respect n’a pas réduit beaucoup de risques. Vous souhaitez des commentaires sur la fabricabilité, l'accès à l'inspection, la séquence et les zones dans lesquelles la conception laisse place à l'interprétation.