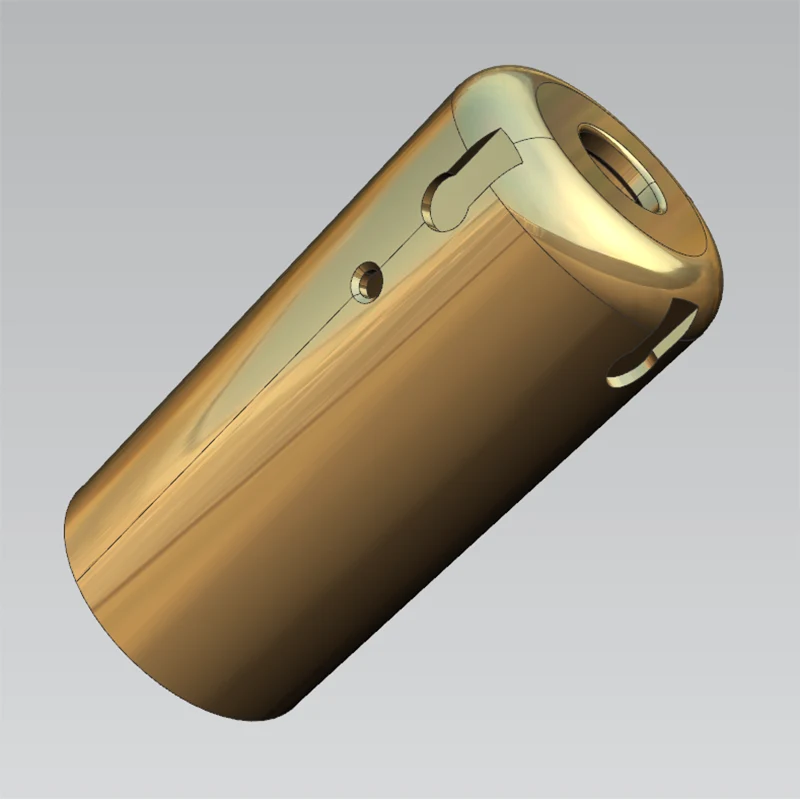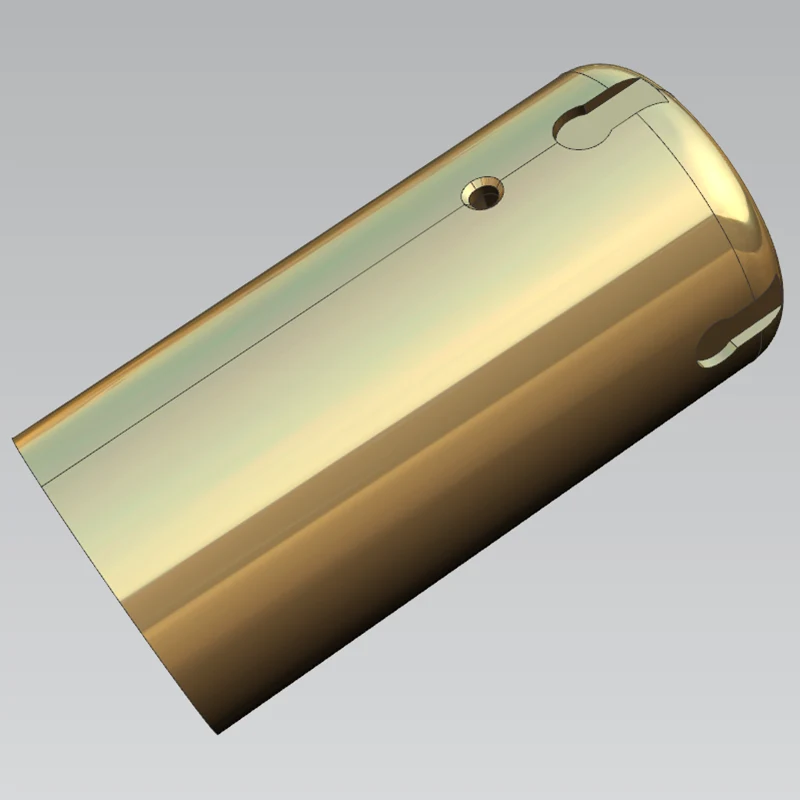
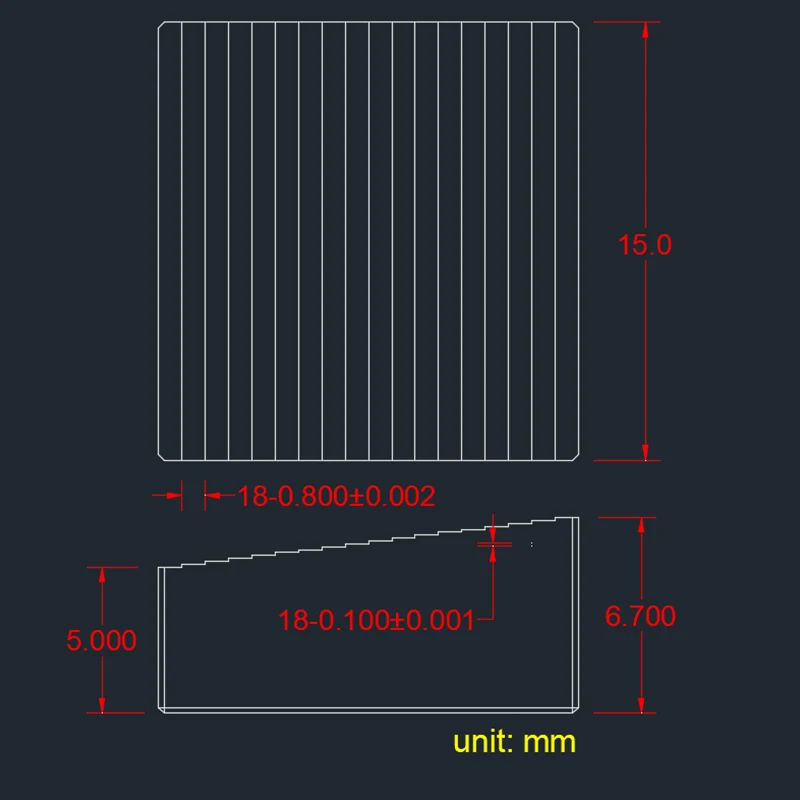
1. Fraisage CNC ultra précis: Précision d'usinage de ±0,002 mm sur des contours complexes et des surfaces fonctionnelles.
2. Meulage de précision: Précision de ±0,001 mm, avec des précisions dimensionnelles de micro-meulage atteignant ±0,0001 mm et une rugosité de surface inférieure à Ra 0,01 μm pour les finitions de qualité optique.
3. Microtournage sur tours type suisse: ±0,003 mm, adapté aux arbres de petit diamètre et aux connecteurs de précision.
4. EDM à fil et usinage par électroérosion: ±0,002 mm, efficace sur les matériaux durcis et les cavités complexes.
De nombreux projets submicroniques échouent non pas parce que la tolérance elle-même est impossible, mais parce que la géométrie de la pièce est trop petite ou trop complexe pour les montages, outillages et métrologies conventionnels. La capacité de Sanluo en matière de pièces complexes est construite précisément autour de ces contraintes.
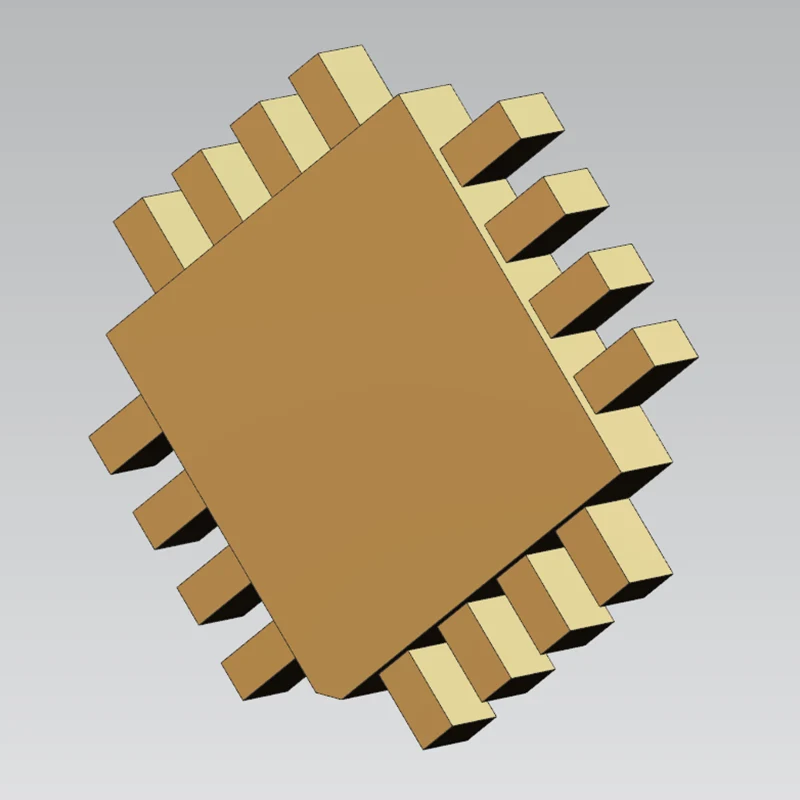
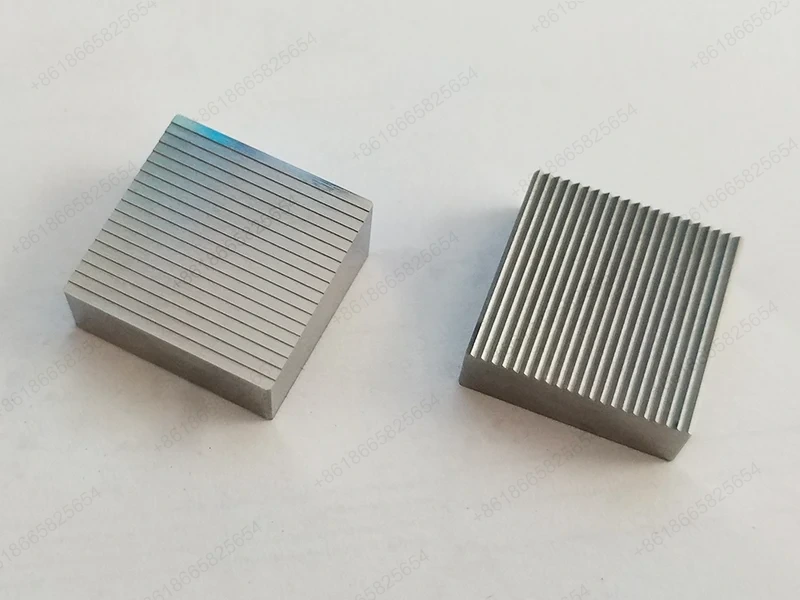
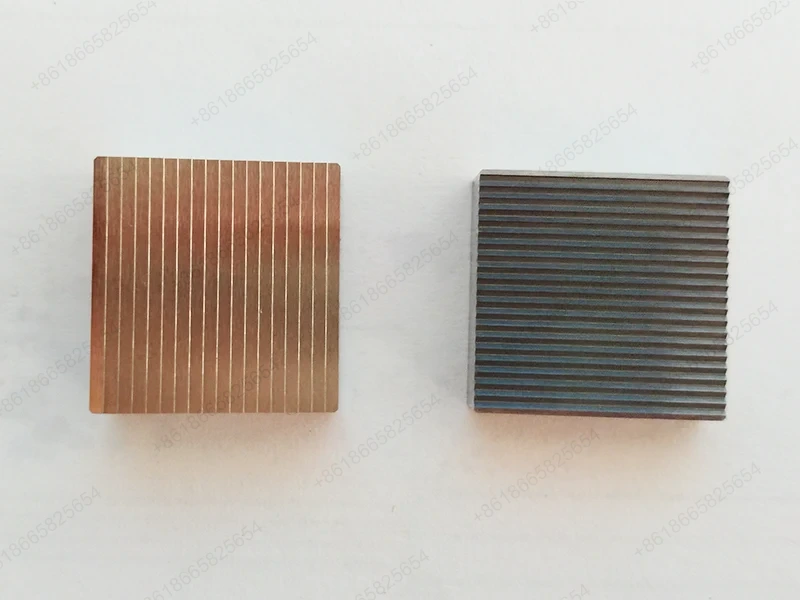
Échelle miniature: plus petite taille de pièce 0,08 × 0,08 mm ; microstructures jusqu'à 0,005 mm ; micro-trous de 0,003 mm de diamètre ; tiges de micro-diamètre à partir de 0,01 mm. Il ne s’agit pas uniquement de réalisations de prototypes : il s’agit de dimensions pertinentes pour la production de composants de communication médicaux, semi-conducteurs et optiques.
Pièces déformables et difficiles à tenir: un aperçu exclusif de la sélection des matériaux, du traitement thermique et de la gestion des contraintes permet à Sanluo d'usiner des géométries à parois minces, élancées ou sujettes à la distorsion sans perdre la fenêtre submicronique. Le taux de qualification de 99,8 % rapporté sur les travaux à tolérance stricte reflète ce contrôle du processus, et non un seul résultat d'inspection.
La précision submicronique ne dépend pas seulement de la résolution de la machine. L’usinabilité du matériau, sa stabilité thermique et sa réponse après traitement déterminent si une tolérance au niveau du micron survit à l’inspection finale. Sanluo traite presque tous les matériaux d'ingénierie disponibles sur le marché intérieur et le parcours de traitement est sélectionné en conséquence.
|
Groupe de matériaux |
Exemples |
Considération submicronique |
|
Métaux |
Acier inoxydable de qualité implantaire/intervention, alliage de titane, alliage haute température, molybdène, tungstène, alliage d'aluminium, alliage de cuivre, acier pour moules, acier rapide en poudre |
L'usure des outils, les contraintes résiduelles et la distorsion du traitement thermique doivent être contrôlées pour protéger la bande de tolérance finale. |
|
Matériaux fragiles |
Diamant, quartz, verre optique, céramique, acier tungstène |
Les voies de meulage et d'électroérosion sont souvent préférées ; l'écaillage des bords et le contrôle des microfissures deviennent le facteur limitant. |
|
Plastiques techniques |
PEEK, Î.-P.-É., PAI, UPE |
La force de serrage et la dilatation thermique peuvent modifier les dimensions submicroniques ; la conception des luminaires et le contrôle de la température sont déterminants. |
Un traitement de surface intégré (traitement thermique sous vide, anodisation, polissage électrolytique et divers revêtements) est disponible afin que les pièces finies arrivent prêtes à affronter des environnements exigeants. C'est important car l'usinage de composants de précision avec une précision submicronique est rarement un exercice d'usinage nu ; les processus en aval peuvent déplacer des dimensions si elles ne sont pas planifiées dans l'itinéraire.
La demande de travaux submicroniques provient d'applications dans lesquelles un écart au niveau du micron modifie la fonction, la sécurité ou le rendement. L’expérience de production de Sanluo est concentrée dans quatre secteurs réglementés et techniquement exigeants.
Dispositifs médicaux: pompes interventionnelles du système d'assistance ventriculaire, outils chirurgicaux pour le glaucome, composants de cœur artificiel, pièces de stent vasculaire et têtes de broyage de calculs biliaires. Dans ces composants, l’état de surface et la qualité des bords peuvent affecter l’hémocompatibilité et les résultats chirurgicaux autant que la tolérance dimensionnelle.
Équipement semi-conducteur: appareils de revêtement de machines opto-barres, appareils à vide, couteaux de meulage de plaquettes de silicium en diamant et supports élastiques. La planéité submicronique et la précision de la position des trous influencent directement l'uniformité du revêtement et la répétabilité de la manipulation des plaquettes.
Communication optique: composants optiques de précision et pièces liées au revêtement, où la rugosité de surface dans la plage submicronique réduit la perte de diffusion et améliore l'efficacité du couplage.
Recherche scientifique: projets de R&D universitaires et institutionnels nécessitant des pièces uniques ou de faible volume hors catalogues d'usinage standards. Sanluo prend en charge des quantités minimales de commande d'une seule pièce, ce qui est inhabituel pour une usine de cette envergure et est particulièrement pertinent pour les groupes de recherche qui itèrent des conceptions.
Dans ces secteurs, le fil conducteur est que l’usinage de composants de précision avec une précision submicronique est spécifié parce que le coût d’une défaillance (clinique, de rendement ou expérimentale) est bien supérieur au coût de la pièce.
Contrôle dimensionnel: machines à mesurer tridimensionnelles avec une précision de mesure de 0,002 mm pour la tolérance dimensionnelle et la distance des trous ; instruments laser, micromètres d'ultra-précision, micromètres, pieds à coulisse, jauges à tampon, jauges annulaires et jauges à filetage pour la vérification du diamètre et de la longueur.
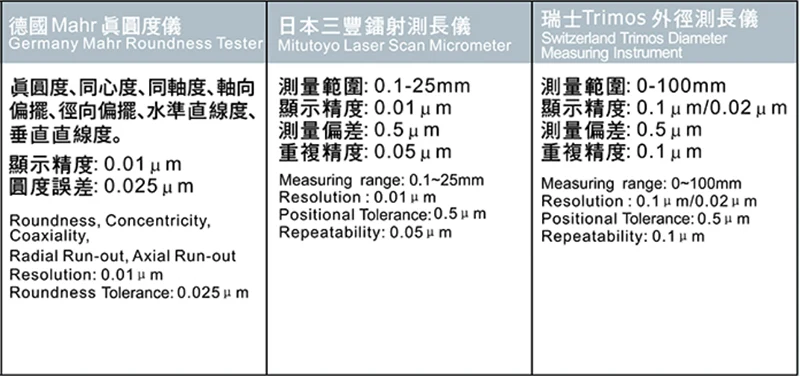
Inspection géométrique: la rondeur, la planéité, la circularité, la concentricité, le faux-rond et la tolérance de position sont vérifiés dans les fenêtres indiquées sur cette page — par exemple, la rondeur de 0,0005 mm à 0,005 mm et la tolérance de position de 0,002 mm à 0,05 mm. Le tableau de précision du poste de travail de l'usine spécifie la planéité jusqu'à 0,0003 mm, le parallélisme 0,001 mm, la perpendiculaire 0,001 mm, la symétrie 0,002 mm et la tolérance de position 0,002 mm.
Dossier de production: production annuelle de 200 000 pièces sur travaux à tolérances serrées, un taux de qualification de 99,8% et plus de 1,3 million de pièces de précision complexes livrées. L'entreprise opère selon les normes de système qualité ISO9001 et ISO14001, avec des ingénieurs de processus, des ingénieurs qualité, des concepteurs, des programmeurs et des opérateurs de machines dédiés, soit plus de 230 employés au total.
La capacité de la machine fixe le plafond de tolérance. La plate-forme d'ultra-précision de Sanluo comprend un équipement à cinq axes à moteur linéaire et au niveau micronique, configuré pour les pièces où les exigences dimensionnelles et de qualité de surface sont simultanées plutôt que séquentielles.
|
Catégorie de paramètre |
Détails des paramètres |
|
Positionnement de base |
Pour un usinage de très haute précision au niveau submicronique |
|
Système d'entraînement |
Les trois axes adoptent un double entraînement par moteur linéaire |
|
Précision clé |
Précision de positionnement répétée jusqu'à 0,8 microns ; précision de la position du trou inférieure à 1 micron dans une plage de 100 mm |
|
Technologie de base |
Intègre un entraînement direct, un contrôle de température, un système CNC JD60 auto-développé et un système de servomoteur de haute précision |
|
Avantage essentiel |
Engagé à l’effet que « la surface est la surface fonctionnelle » |
|
Application typique |
Usinage à tolérances serrées de moules optiques de précision, de pièces semi-conductrices et de pièces structurelles de haute précision |
|
Catégorie de paramètre |
Détails des paramètres |
|
Positionnement de base |
Hautes performances dynamiques et usinage de haute précision de pièces miniatures à forte valeur ajoutée |
|
Précision clé |
Précision de positionnement répétée 0,0005 mm, précision de positionnement < 0,002 mm |
|
Système de broche |
Vitesse de broche maximale 60 000 tr/min |
|
Caractéristiques structurelles |
Structure compacte, poids total 550 kg ; magasin d'outils à trois niveaux avec 60 outils ; le système de palettes de la zone de traitement contient 6 dispositifs de point zéro |
|
Économie d'énergie |
Consommation d'énergie extrêmement faible (<500W), équipé d'un collecteur de brouillard d'huile |
|
Système CNC |
Système allemand Beckhoff |
|
Course (X/Y/Z) |
78 / 56 / 50mm |
|
Application typique |
usinage à tolérances serrées de composants d'ingénierie miniatures et de petites pièces en métaux précieux |
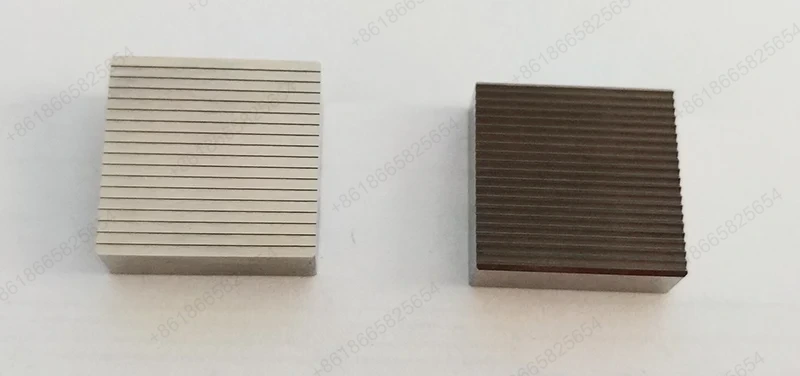
Un projet submicronique commence généralement avant que la première puce ne soit découpée. Le flux de travail de Sanluo est conçu pour faire face aux contraintes de tolérance, de matériau et d'inspection au stade du devis et de la planification du processus, réduisant ainsi le risque d'un écart dimensionnel tardif.
Interface d'ingénierie: les ingénieurs de processus et les ingénieurs qualité examinent le dessin ensemble, signalant les caractéristiques qui nécessitent un montage spécial, une inspection en cours de processus ou un itinéraire d'usinage différent. La conception, le traitement, l'assemblage et le débogage des pièces ou des outils peuvent être réalisés en interne.
Cycle de production: 3 à 20 jours, selon la complexité et le matériau. Le tableau de capacité de production sur cette page montre une plage de 1 à 999 999 pièces, le cycle réel étant confirmé lors de l'examen de la commande.
Conditionnement: l'emballage logistique suit les normes spécifiées par le client ou les normes internes. Le carton d'emballage extérieur peut résister à une heure d'immersion dans l'eau et n'endommagera pas les pièces en cas de chute libre d'une hauteur de 1 mètre : une protection pratique pour les pièces submicroniques dont les bords et les surfaces sont vulnérables pendant le transport.
Pour les acheteurs qui s'approvisionnent en usinage de composants de précision avec une précision submicronique en Chine, cette combinaison d'examen technique, de temps de cycle défini et d'emballage de protection réduit les risques non techniques qui minent souvent un fournisseur d'usinage par ailleurs compétent.
D'abord, les revendications de tolérance sont liées à des itinéraires de processus nommés : fraisage CNC ±0,002 mm, meulage ±0,001 mm, tournage suisse ±0,003 mm et EDM ±0,002 mm.
Deuxième, l'enveloppe de la pièce complexe est indiquée en dimensions de béton : taille de pièce minimale de 0,08 × 0,08 mm, microstructures de 0,005 mm, micro-trous de 0,003 mm et tiges de micro-diamètre de 0,01 mm.
Troisième, le record de qualité est quantifié : 200 000 pièces produites annuellement, un taux de qualification de 99,8% et 1,3 million de pièces complexes livrées.
Quatrième, la clientèle comprend Huawei, BYD, Foxconn, Advanced Microelectronics et Mindray Medical, des relations qui imposent des exigences d'audit et de répétabilité au fournisseur.
Pour une équipe d’approvisionnement évaluant l’usinage de composants de précision avec une précision submicronique, ces faits constituent une base pour la qualification des fournisseurs qui va au-delà du langage des brochures. Ils peuvent être vérifiés par rapport aux dessins, aux rapports d'inspection et à la documentation d'usine.
R : La plus petite taille de pièce est de 0,08 × 0,08 mm. Les microstructures peuvent descendre jusqu'à 0,005 mm, et les micro-trous jusqu'à 0,003 mm de diamètre. Ces dimensions sont prises en charge par des plates-formes d'ultra-précision comprenant des centres d'usinage à moteur linéaire et des équipements à cinq axes au niveau du micron.
R : L'électroérosion à fil et l'usinage par électroérosion sont couramment utilisés pour les matériaux durcis, atteignant une précision de ± 0,002 mm. Le meulage de précision est également appliqué là où la géométrie le permet, avec une précision de ± 0,001 mm et une rugosité de surface inférieure à Ra 0,01 μm en micro-meulage.
R : L'inspection dimensionnelle utilise des machines de mesure tridimensionnelles avec une précision de mesure de 0,002 mm, complétées par des instruments laser, des micromètres d'ultra-précision, des tampons tampons, des jauges annulaires et des jauges filetées. Les tolérances géométriques telles que la rondeur, la planéité, la perpendiculaire et la tolérance de position sont vérifiées par rapport aux fenêtres indiquées.
R : Sanluo traite l'acier inoxydable de qualité implant/intervention, l'alliage de titane, l'alliage haute température, le molybdène, le tungstène, l'alliage d'aluminium, l'alliage de cuivre, l'acier pour moules, l'acier rapide en poudre et l'acier de construction ; des matériaux fragiles tels que le diamant, le quartz, le verre optique, la céramique et l'acier au tungstène ; et les plastiques techniques, notamment le PEEK, le PEI, le PAI et l'UPE.
R : Le cycle de production dure de 3 à 20 jours, en fonction de la complexité de la pièce, des matériaux et des exigences d'inspection. Un cycle ferme est confirmé après examen technique du dessin et du parcours de traitement.
R : Oui. Des quantités minimales de commande d'une pièce sont prises en charge, ce qui est pertinent pour les projets de recherche, les itérations de conception et les programmes de semi-conducteurs ou de dispositifs médicaux à faible volume. Le tableau des capacités de production indique une plage de 1 à 999 999 pièces.
R : L’emballage logistique suit les normes spécifiées par le client ou les normes internes. L'emballage extérieur peut résister à une heure d'immersion dans l'eau et protège les pièces contre les dommages en cas de chute libre d'une hauteur de 1 mètre.
R : La société fonctionne selon les normes du système de qualité ISO9001 et ISO14001. L'installation s'étend sur près de 8 000 mètres carrés, emploie plus de 230 personnes et est en activité depuis 2007.
Adresse
Bâtiment A1, parc industriel de Yufeng, district de Guangming, Shenzhen, Chine
Tél